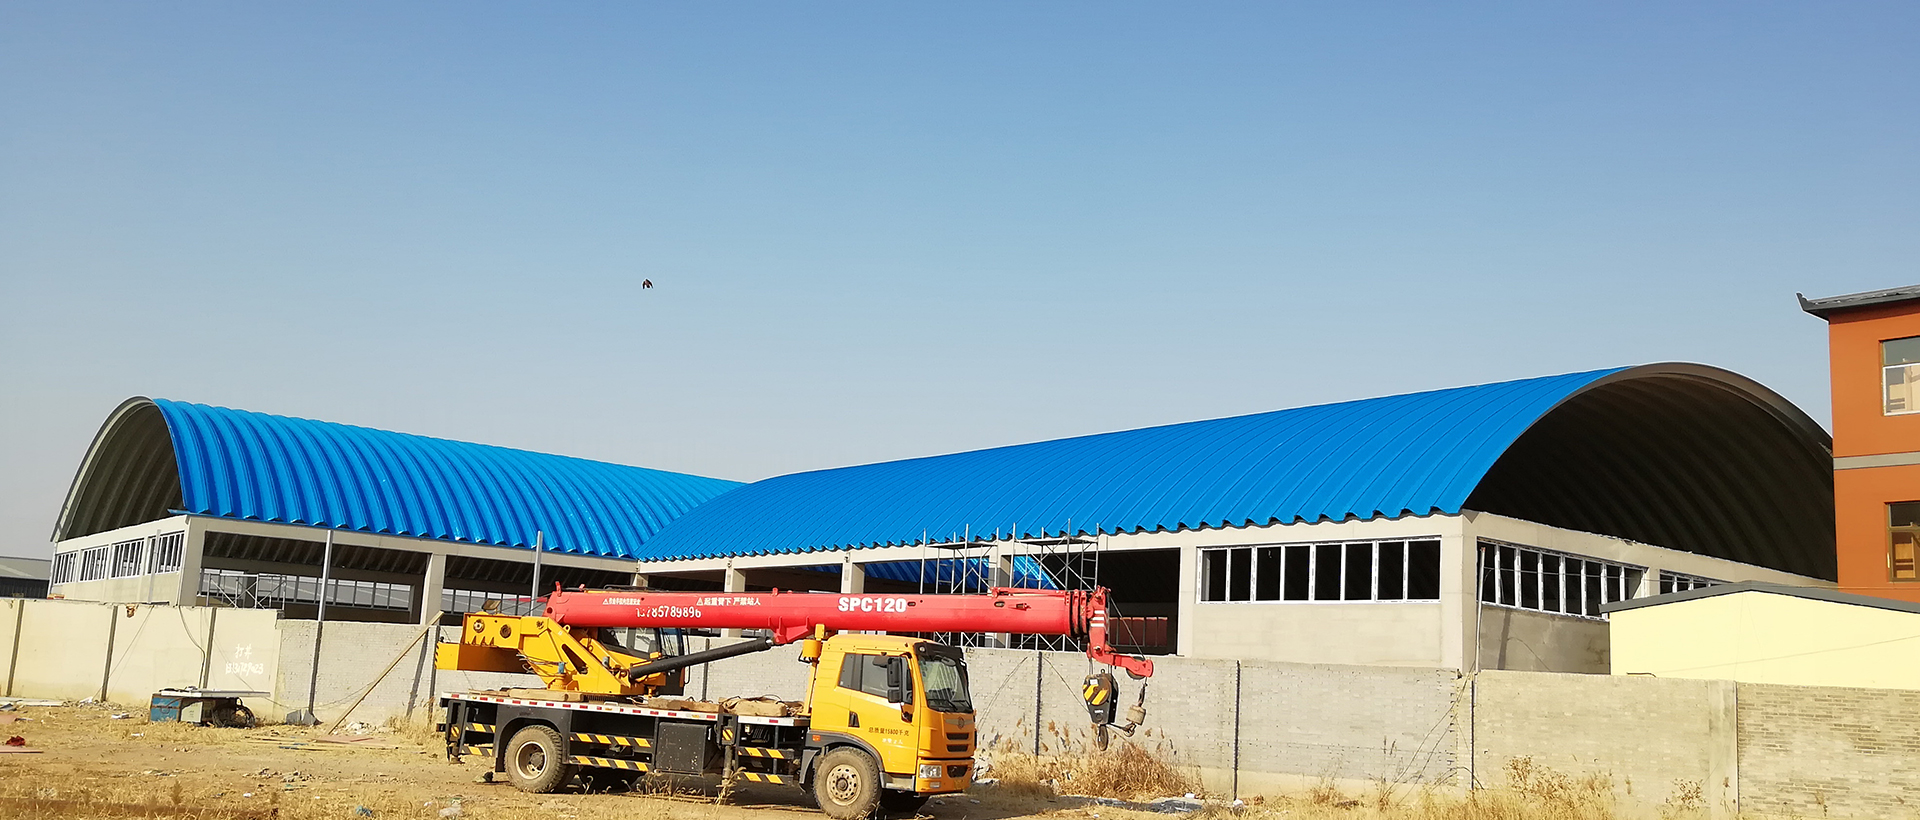
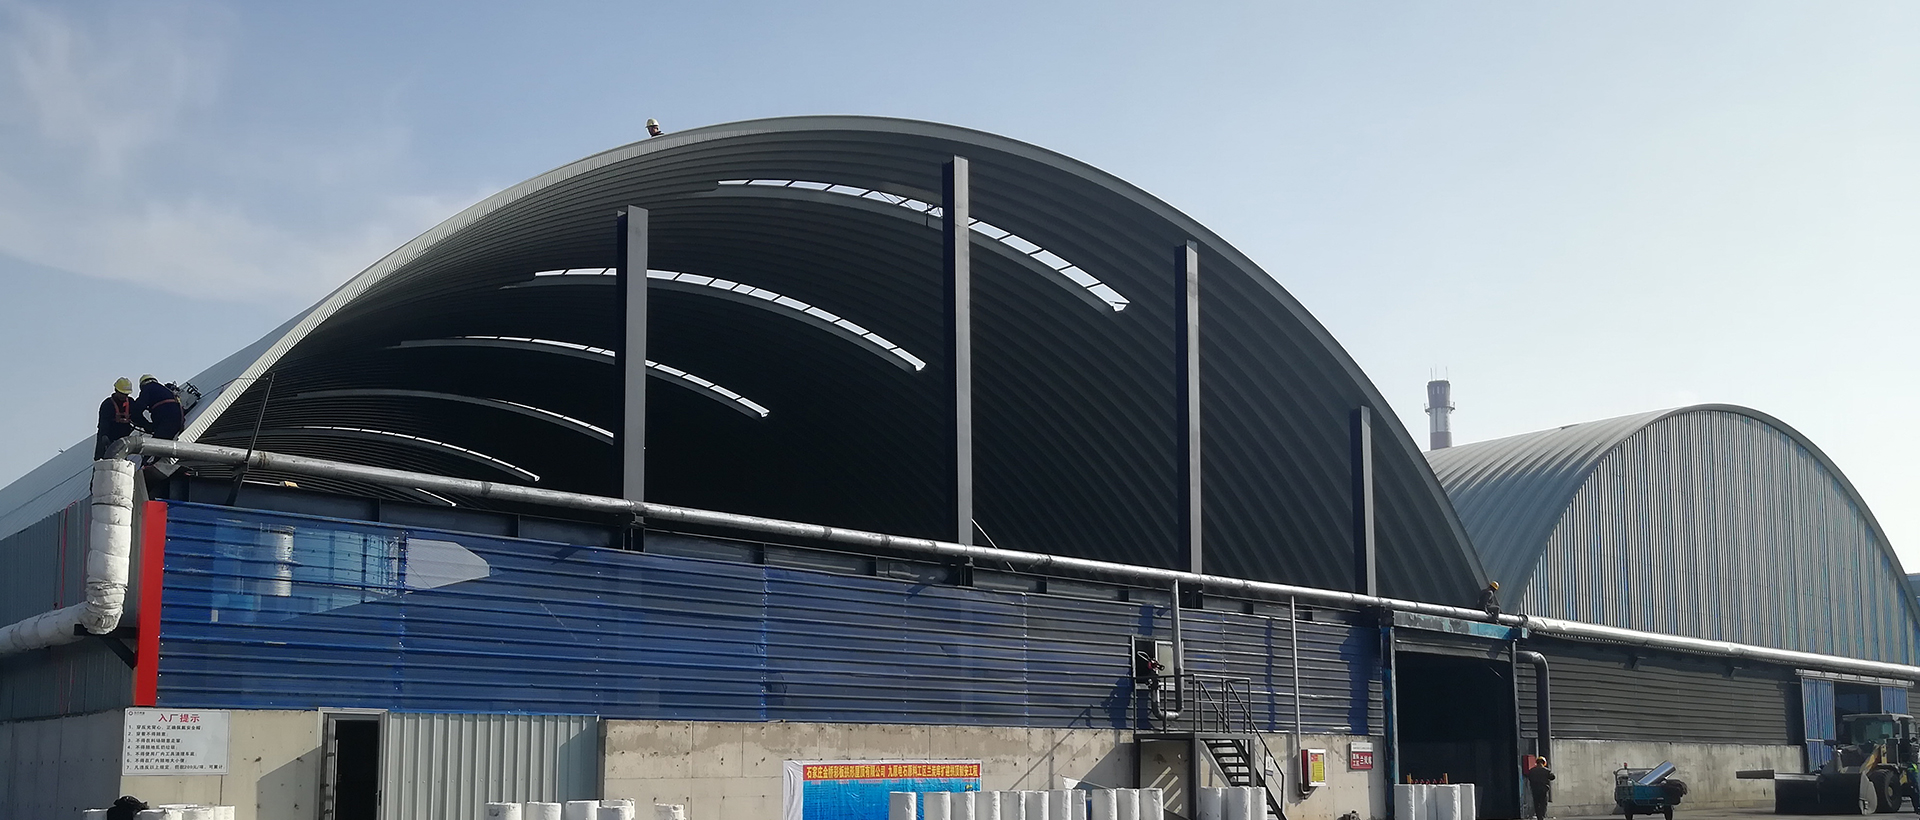
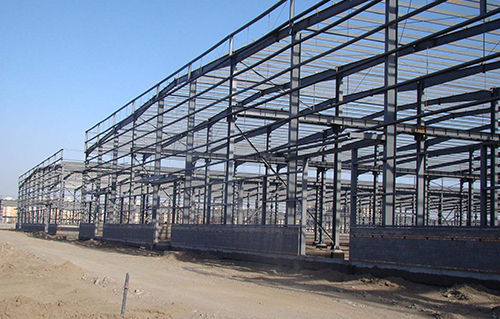
拱形屋頂焊接關(guān)鍵要點(diǎn)是:焊前清污機(jī)加熱、嚴(yán)格按照工藝指標(biāo)焊接、焊后查驗(yàn)維修,每一步都直接影響建筑結(jié)構(gòu)和耐用性。
1.焊前準(zhǔn)備
原材料嚴(yán)格把關(guān):建筑鋼材入場(chǎng)要核實(shí)產(chǎn)品合格證和檢測(cè)報(bào)告,對(duì)薄厚、抗壓強(qiáng)度等取樣復(fù)查;焊材要和原材質(zhì)配對(duì),存放時(shí)搞好防水。
表面預(yù)處理:焊前消除焊接周邊表層的氧化層、油漬、防腐材料等雜質(zhì)。
焊絲烤制:焊絲和粉芯焊絲使用時(shí)按照規(guī)定蛋糕烘焙,低氫型焊條蛋糕烘焙后放在保溫箱體內(nèi)隨用隨取。
焊前預(yù)熱:加熱能降低熱影響區(qū)冷速,避免延遲時(shí)間裂痕。加熱區(qū)在焊接兩邊,每邊總寬應(yīng)不小于焊接件厚度1.5倍左右,并且不低于100mm。
2.焊接全過(guò)程
焊接順序:遵照先焊梁端后焊翼緣板的基本原則,層間溫度保持在120~250℃。一般從焊接件核心向四周拓展,先焊收攏量大焊接,盡可能對(duì)稱性焊接;焊接交叉時(shí),先焊縱向焊縫,冷卻至常溫下之后再焊橫向焊縫。
執(zhí)證上崗:電焊焊接工作人員應(yīng)具備相關(guān)資質(zhì),焊接要圓潤(rùn)、無(wú)出氣孔等缺點(diǎn)。
持續(xù)焊接:多層焊策應(yīng)持續(xù)焊接,各層焊縫焊完了及時(shí)處理查驗(yàn),消除缺點(diǎn)之后再焊下一層。
防止應(yīng)力:拱形屋頂定位焊接位置盡量避免預(yù)制構(gòu)件頂端、邊緣等應(yīng)力位置。
3.焊后查驗(yàn)
外觀檢驗(yàn):焊接按規(guī)范開展外觀檢驗(yàn),出氣孔、焊瘤、未焊透等缺點(diǎn)須及時(shí)維修,維修后再次驗(yàn)收合格方可進(jìn)入下道工序。
無(wú)損檢測(cè)技術(shù):按設(shè)計(jì)等級(jí)進(jìn)行抽檢,常用方法包含超聲探傷儀。
防銹處理:防腐蝕涂層的漆膜厚度必須達(dá)到設(shè)計(jì)方案規(guī)定標(biāo)準(zhǔn)值。
 冀公網(wǎng)安備13010802001971